



 +86 18920794106


Allzweck-Gummiförderbänder aus China – Zuverlässige Lieferanten und hochwertige Werkslösungen für die Schüttguthandhabung
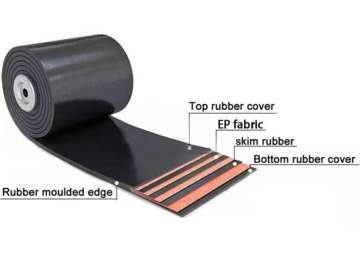
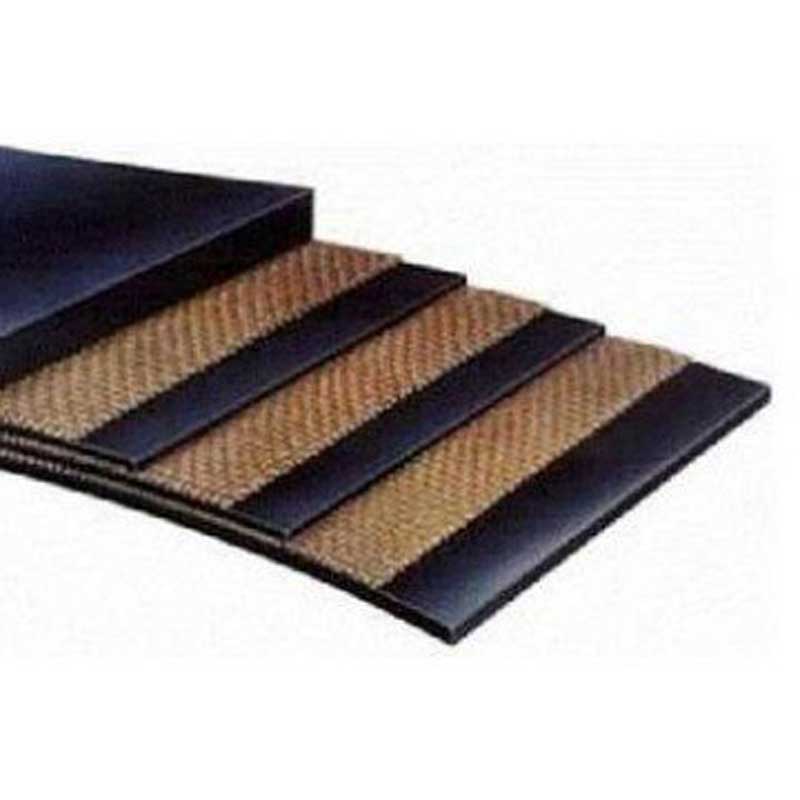
- Dieses Produkt wird aus reinem Baumwoll-Canvas (CC) oder Nylon-NN-Polyester-EP durch Verfahren wie Walzen, Formen und Vulkanisieren hergestellt.
- Dieses Produkt eignet sich für verschiedene Einsatzbedingungen und kann in unterschiedliche Ausführungen gebracht werden, z. B. mit umwickelter Kante, offener Kante, Mittelleiter, Randleiter usw.
📐 Spezifikationen
Kernmaterial Polyester-Baumwoll-Mischgewebe Typ TC-70, Baumwoll-Canvas Typ CC-56
Bandbreite 300 mm – 3000 mm
Stofflage 1 – 12 Schichten
Dicke des Abdeckklebstoffs Arbeitsfläche: 1,5–10 mm
Nicht bearbeitbare Oberfläche: 0 mm–6 mm
Nicht bearbeitbare Oberfläche: 0 mm–6 mm
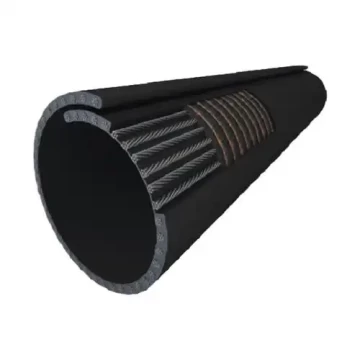
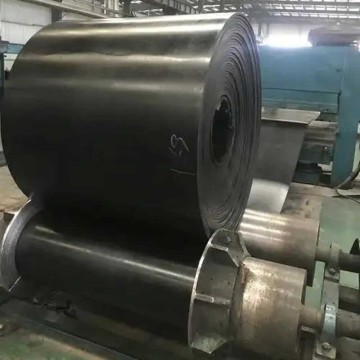
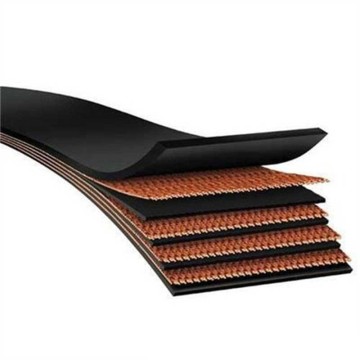
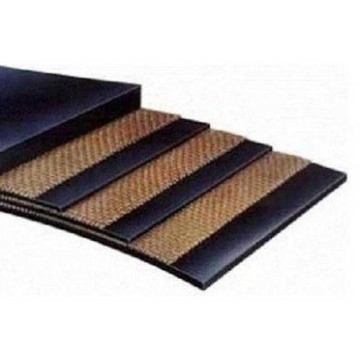
Dieses Förderband verwendet ein Fasergewebe als Kern und herkömmlichen Gummi als Deckmaterial und weist eine glatte, ebene Oberfläche auf (Abbildung 1). Der Kern besteht aus einem mehrlagigen oder einteiligen Gewebe, das aus Fasern wie Baumwolle, Nylon, Polyester oder Vinylon gewebt ist.
Baumwollfasern waren das am häufigsten verwendete Kernmaterial und lassen sich gut mit Gummi verbinden. Ihre Festigkeit erhöht sich im nassen Zustand leicht, ihre Bruchfestigkeit ist jedoch gering (meist um die 56 N/(mm · Schicht)), und ihre Korrosions- und Schimmelbeständigkeit ist schlecht. Ihre Verwendung nimmt daher stetig ab.
Seit den späten 1950er Jahren werden Nylonfasergewebe als Kernmaterialien eingesetzt und haben sich zum am weitesten verbreiteten Material entwickelt. Nylonfasern weisen eine Festigkeit von bis zu 700 N/(mm/Lage) auf, sind wasserbeständig, korrosionsbeständig und biegefest; allerdings ist ihre elastische Dehnung relativ hoch.
Polyesterfasern weisen ähnliche Eigenschaften wie Nylonfasern auf, ihre elastische Dehnung im Gebrauch ist jedoch nur halb so groß, was sie zu einem vielversprechenden Werkstoff für die Weiterentwicklung macht. Vinylonfasern besitzen eine Festigkeit von 200 N/(mm · Lage), eine geringere elastische Dehnung als Nylonfasern, lassen sich leicht mit Gummi verbinden und weisen eine gute Hitzebeständigkeit auf. Allerdings sinkt ihre Festigkeit im nassen Zustand um 10–25 %, weshalb sie nur in wenigen Ländern wie China und Japan Verwendung finden. Beim Weben des Kerns kann entweder nur eine Faserart verwendet oder zwei Faserarten gemischt oder miteinander verwebt werden.
ℹ️ Ergänzende Angaben
Herkömmliche Förderbänder werden je nach Einsatzumgebung und Anforderungen in zahlreiche Spezifikationen und Modelle unterteilt:
- Je nach Transportvolumen und Breite wird es in gängige Modelle wie B300, B400, B500, B600, B650, B800, B1000, B1200, B1400, B1600, B1800 und B2000 unterteilt (B steht für Breite in Millimetern).
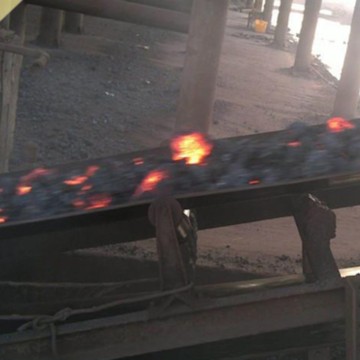
- Je nach Einsatzumgebung werden Förderbänder in verschiedene Ausführungen unterteilt, z. B. hitzebeständige, kältebeständige, säure- und laugenbeständige, ölbeständige und lebensmittelbeständige Förderbänder. Die Mindestdicke der Deckschicht beträgt bei Standard- und Lebensmittelförderbändern 3,0 mm, die der unteren Deckschicht 1,5 mm. Bei hitze-, kälte-, säure- und laugenbeständigen sowie ölbeständigen Förderbändern beträgt die Mindestdicke der Deckschicht 4,5 mm, die der unteren Deckschicht 2,0 mm. Je nach Einsatzumgebung kann die Dicke der oberen und unteren Deckschicht um jeweils 1,5 mm erhöht werden.
Neues Material für gewöhnliche Förderbänder – Wichtigste Leistungseigenschaften:
Temperaturbeständigkeit Betrieb im Dauerbetrieb von -73 °C bis +260 °C
Chemische Beständigkeit Bessere Beständigkeit gegenüber verschiedenen chemischen Substanzen
Elektrische Leistung Gute Isolierung, hohe Beständigkeit gegen Durchschlag
Antihaftbeschichtung & geringe Reibung Glatte Oberfläche, niedriger Reibungskoeffizient
Dimensionsstabilität Stabil und in Umgebungen mit hohen Temperaturen/Drücken nicht leicht verformbar
Ausführungsstandard: GB/T7984-2001
Anforderungen an die Deckschicht:
• Zugfestigkeit: ≥ 15 MPa
• Zugfestigkeit: ≥ 350 %
• Abnutzungsmenge: ≤ 200 mm³
• Mittlere Haftfestigkeit zwischen den Schichten (Längsprobe): ≥ 3,2 N/mm zwischen den Schichten
• Haftfestigkeit zwischen Deckklebstoff und Schichten: ≥ 2,1 N/mm
Je nach Verwendungszweck lassen sich Förderbänder in folgende Typen unterteilen:
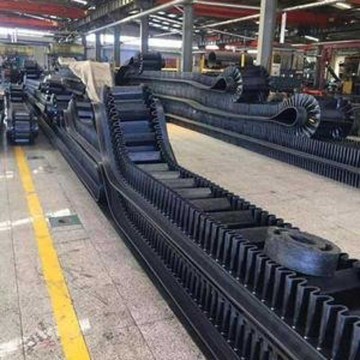
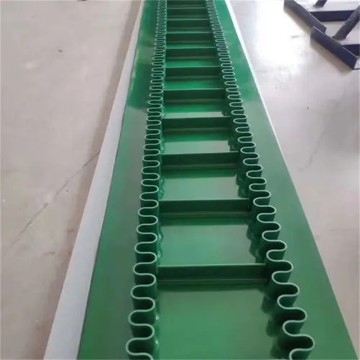
🛢️ Ölbeständig 🚫 Rutschfest 📐 Klettern ⚗️ Säure- und laugenbeständig 🔥 Hitzebeständig ❄️ Kältebeständig 🔥 Flammbeständig 🛡️ Korrosionsbeständig 💧 Feuchtigkeitsbeständig 🌡️ Kältebeständig ♨️ Hochtemperaturbeständig 🔥 Flammhemmend
❓ Häufig gestellte Fragen
Welche Materialien werden bei der Herstellung von allgemeinen Förderbändern verwendet?
Allgemeine Förderbänder werden aus reinem Baumwollgewebe (CC) oder Nylon (NN)/Polyester (EP) durch Verfahren wie Walzen, Formen und Vulkanisieren hergestellt. Zu den Kernmaterialien gehören Polyester-Baumwoll-Mischgewebe (Typ TC-70) und reines Baumwollgewebe (Typ CC-56).
Welche Bandbreitengrößen sind für allgemeine Förderbänder verfügbar?
Allgemeine Förderbänder sind in Bandbreiten von 300 mm bis 3000 mm erhältlich und umfassen gängige Modelle wie B300, B400, B500, B600, B650, B800, B1000, B1200, B1400, B1600, B1800 und B2000, wobei „B“ die Breite in Millimetern angibt.
Worin bestehen die wesentlichen Unterschiede zwischen Baumwoll-, Nylon- und Polyesterfaserkernen?
Baumwollfasern lassen sich leicht mit Gummi verbinden, weisen jedoch eine relativ geringe Reißfestigkeit (ca. 56 N/mm·Lagen) und eine schlechte Schimmelresistenz auf. Nylonfasern bieten eine hohe Festigkeit (bis zu 700 N/mm/Lagen), sind wasser- und korrosionsbeständig, besitzen aber eine größere elastische Dehnung. Polyesterfasern verhalten sich ähnlich wie Nylon, weisen jedoch nur die halbe elastische Dehnung auf, wodurch sie im Gebrauch formstabiler sind.
Welcher Temperaturbetriebsbereich gilt für das neue Förderband für allgemeine Materialien?
Das neue Materialförderband kann kontinuierlich in einem Temperaturbereich von -73 °C bis +260 °C betrieben werden und eignet sich daher sowohl für industrielle Umgebungen mit hohen als auch mit niedrigen Temperaturen.
Welchen Qualitätsstandards entspricht das allgemeine Förderband?
Das allgemeine Förderband wird gemäß der Norm GB/T7984-2001 gefertigt. Zu den wichtigsten Leistungsanforderungen gehören eine Zugfestigkeit von ≥ 15 MPa, eine Bruchdehnung von ≥ 350 %, ein Verschleiß von ≤ 200 mm³ und eine Zwischenlagenhaftung von ≥ 3,2 N/mm.
Welche Arten von Spezialförderbändern gibt es?
Je nach Anwendungsbedarf sind Förderbänder in einer breiten Palette von Ausführungen erhältlich, darunter ölbeständige, rutschfeste, kletterfeste, säure- und laugenbeständige, hitzebeständige, kältebeständige, flammbeständige, korrosionsbeständige, feuchtigkeitsbeständige, niedrigtemperaturbeständige, hochtemperaturbeständige und flammhemmende Förderbänder.